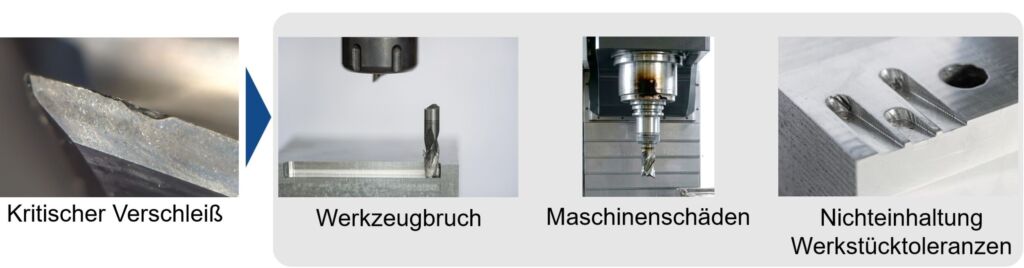
Mögliche Folgen von kritischem Verschleiß – Bild: IFW – Institut für Fertigungstechnik und Werkzeugmaschinen
Werkzeugverschleiß ist ein unerwünschter Störeffekt, der sich auf die Prozesssicherheit und die Fertigungsgüte auswirkt. Unter anderem lassen sich bis zu 40 Prozent der Stillstandszeiten einer Werkzeugmaschine (WZM) auf kritisches Werkzeugversagen zurückführen [LIA04 und LIU18]. Weiterhin ist kritischer Verschleiß eine der Hauptursachen für die Überschreitung der Fertigungstoleranzen [DEN11, LIU25]. Klein- und mittelständische Unternehmen mit einer hohen Prozessvielfalt können die Standzeit oft nicht abschätzen oder den Zustand nur manuell messen. TAM-Tools, Lorenz Hoffmann und das IFW erforschen daher ein kamerabasiertes System zur automatisierten Verschleißüberwachung.
Systemkomponenten und -aufbau
Die Lösung besteht aus einem in die WZM integrierten Kamerasystem und einem Edge Computer für die Softwareverarbeitung. Das System zur Verschleißüberwachung bewertet automatisiert den Werkzeugzustand in unter 30 Sekunden. Der Edge Computer ist direkt mit der Maschinensteuerung verbunden. Das Kamerasystem ist über USB an den Edge Computer angeschlossen und im Innenraum eines 5-Achs-Fräsbearbeitungszentrums verbaut.
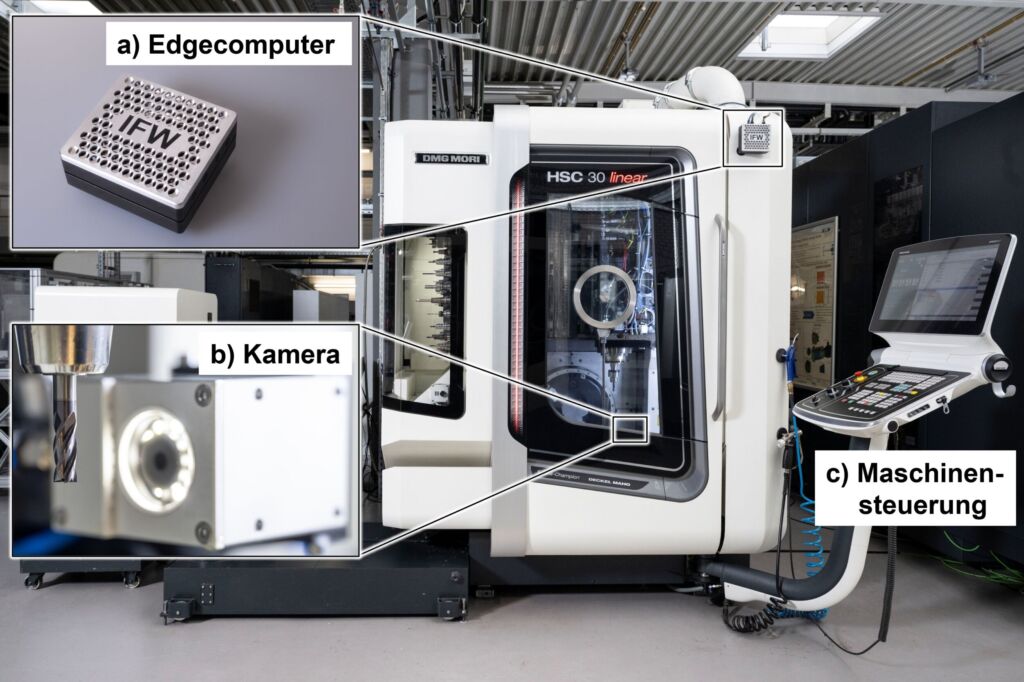
Das am IFW entwickelte Kamerasystem ist durch ein wasserdichtes Gehäuse, eine Saphirglasscheibe und eine Abblaseinheit vor den rauen Bedienungen im WZM-Inneren geschützt. Zur Werkzeugausleuchtung sind LEDs in der Kamera verbaut. Aufgrund der Montage am rotationsfähigen Maschinentisch ist nur ein Kamerasystem erforderlich, um die Stirn-, Frei- und Spanflächenansicht des Schaftwerkzeugs zu betrachten.
Automatisierte Verschleißüberwachung
Die Verschleißmessung wird auf der WZM im Programmcode (NC-Code) als Unterprogramm aufgerufen und gestartet. Die Kommunikation zwischen der WZM und dem System zur Verschleißmessung erfolgt über den Kommunikationsstandard OPC UA. Zunächst liest der Edge Computer die Werkzeugeigenschaften wie Länge, Radius und Schneidenanzahl aus der Maschinensteuerung aus. Auf dieser Grundlage berechnet die Software die für die Bildaufnahmen anzufahrenden Werkzeugpositionen. Hierbei erfolgt zunächst die Aufnahme der Stirnflächenansicht des Werkzeugs. Bei einem Radius <3mm sind die Werkzeuge mit einem Bild vollständig erfassbar. Bei Werkzeugen mit einem Radius größer als 3mm reicht der Blickwinkel nicht aus und es sind mehrere Einzelbilder aufzunehmen. Diese werden anschließend zusammengesetzt und die Nahtbereiche überblendet.
Dank
Wir danken an dieser Stelle dem Bundesministerium für Wirtschaft und Energie (BMWE) für die Förderung des Forschungsprojekts ‚VisionWear‘ (KK6006803EW5) im Rahmen des ‚Zentralen Innovationsprogramms Mittelstand (ZIM)‘. Fragen gerne an: TAM-Tools – Yunus Pehlivan (y.pehlivan@goldberg-tech.de); Lorenz Hoffmann – Andreas Hoffmann (andreas.hoffmann@hoffmanngmbh.com); IFW – Paul Krombach (krombach@ifw.uni-hannover.de)
Im Anschluss erkennt ein Modell des maschinellen Lernens (ML) die Winkelpositionen der Schneiden. Die Winkelpositionen kommen daraufhin für die Frei- und Spanflächenansicht des Werkzeugs zur Anwendung, um die Schneiden optimal vor der Kamera auszurichten.

Alle Schneidenbilder werden im Anschluss durch ein ML-Modell und eine Berechnungsvorschrift bewertet. Das ML-Modell segmentiert dabei die verschlissene Fläche und bestimmt zudem die Verschleißform. In der nachfolgenden Berechnung werden die segmentierten Flächen im Bild durch die µm/Pixel-Beziehung in reale Verschleißmessgrößen überführt.
Aktueller Stand und Ausblick
Das System befähigt bereits zu einer ersten Verschleißüberwachung für die Stirn- und Freifläche, kann allerdings noch nicht zwischen verschiedenen Verschleißformen unterscheiden. Des Weiteren ist die Erkennung durch das ML-Modell bisweilen zu unrobust. Im weiteren Projektverlauf wird daher der Datensatz zum Anlernen des Modells um die Spanflächenansicht, mehrere Werkzeuge, Verschleißformen und Verschleißausprägungen erweitert.