Auf Basis seiner Erfahrung mit Anwendungen im Bereich Aerospace hat Ceratizit unter anderem drei eng miteinander verknüpfte Herausforderungen identifiziert, die die Prozesssicherheit maßgeblich bestimmen: konzentrierte Hitze an der Schneide, schwer vorhersehbarer Werkzeugverschleiß und die Notwendigkeit, große Materialvolumina abzutragen, ohne die hochwertigen Bauteile zu gefährden. Allen drei begegnet das Unternehmen mit einem abgestimmten Bearbeitungssystem rund um die Hartmetallsorte CTC5240, geeigneten Werkzeugen, einer kontrollierten Kühlschmierstoffzufuhr, anwendungsspezifischen Schnittdaten und technischer Unterstützung von Experten.
Drei zentrale Herausforderungen und passende Lösungsansätze
„Diese drei Herausforderungen lassen sich nicht unabhängig voneinander lösen“, weiß Manuel Höfferer, Anwendungsspezialist Aerospace and Defence. Eine geeignete Lösung muss deshalb Hartmetallsorte, Geometrie, Werkzeugkörper, Kühlschmierstoffzufuhr und Bearbeitungsstrategie miteinander verbinden.
Schneidentemperatur im Blick behalten
Aufgrund der geringen Wärmeleitfähigkeit von Titan kann die beim Zerspanen entstehende Wärme nur unzureichend aus der Bearbeitungszone abgeführt werden. Stattdessen konzentriert sich die thermische Belastung an der Werkzeugschneide, während der Werkstoff seine hohe Festigkeit auch während des Schnitts beibehält. Diese Kombination stellt hohe thermische und mechanische Anforderungen an das Hartmetallsubstrat ebenso wie an Beschichtung und Schneidengeometrie.
Whitepaper gratis downloaden
Wer die beschriebenen Zusammenhänge technisch vertiefen möchte, kann die Info-Broschüre ‘Hochleistungsfräsen von Titanlegierungen für die Luft- und Raumfahrt’ HIER kostenlos herunterladen.
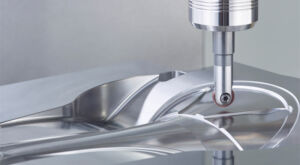
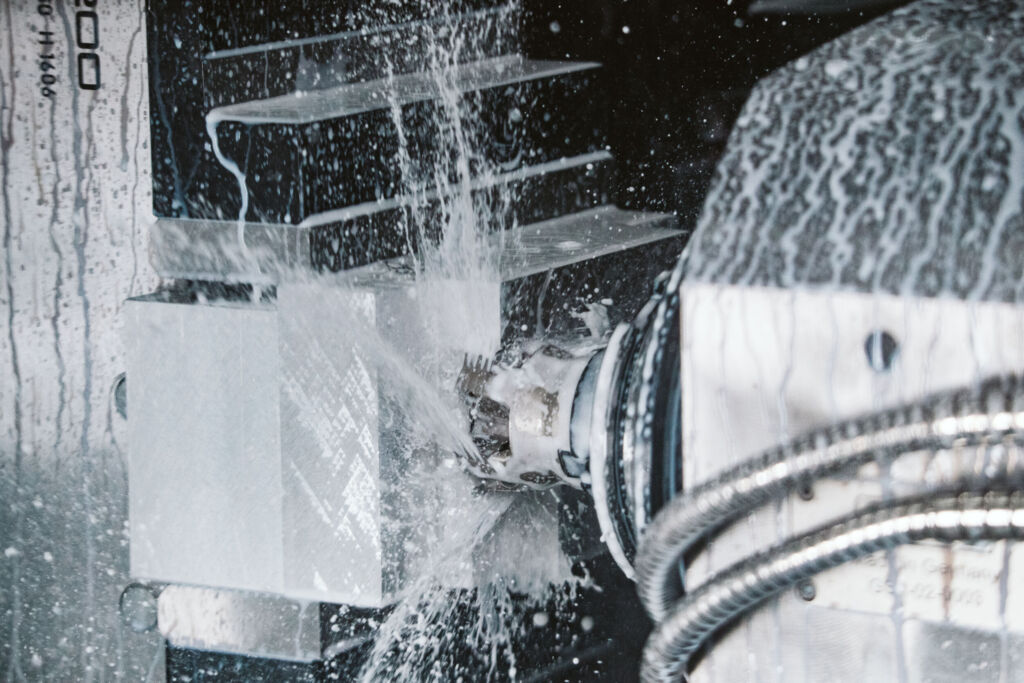
Ceratizit begegnet dieser Herausforderung mit CTC5240 – einer speziell für das Fräsen von Titan in der Luft- und Raumfahrt entwickelten Hartmetallsorte. Das wärmeleitfähige Substrat und die CVD-Beschichtungsarchitektur sind auf Wärmekontrolle, Verschleißfestigkeit und Schneidkantenstabilität ausgelegt. Kombiniert wird die Sorte mit speziellen Geometrien, kontrollierten Eingriffsbedingungen und einer gezielten Kühlschmierstoffzufuhr. So wird die Temperatur als Teil des Gesamtprozesses identifiziert und nicht als isoliertes Werkzeugmerkmal betrachtet.
Werkzeugverschleiß planbar machen
Die chemische Reaktivität von Titan, seine Neigung zur Aufbauschneidenbildung und seine elastische Rückfederung können Adhäsion, Ausbrüche, Kerbverschleiß, Belastungen der Beschichtung und Reibung an der Freifläche begünstigen. Diese Mechanismen können sich gegenseitig verstärken und den Verschleiß rasch vorantreiben. Das macht Werkzeugwechsel und Bearbeitungsergebnisse schwer planbar.
Die Lösung von Ceratizit ist deshalb auf ein kontrolliertes, reproduzierbares Verschleißverhalten ausgelegt und nicht auf einen einzelnen Spitzenwert bei der Standzeit. CTC5240 bildet die werkstoffspezifische Basis, während Fräskörper, Schneidkantenpräparation, Rundlaufkontrolle, Schnittparameter und Anwendungstechnik auf die jeweilige Operation abgestimmt werden. Diese Systemlogik sorgt für messbare Standzeiten, planbare Wechselintervalle und mehr Sicherheit bei langen Bearbeitungssequenzen.
Mehr Zerspanungsleistung
Bei Flugzeugstrukturbauteilen gilt es häufig, große Titanvolumina aus Schmiede- oder Vollmaterial abzutragen. Hersteller benötigen daher wettbewerbsfähige Zeitspanvolumina und müssen zugleich die Bauteile schützen, in denen bereits erheblicher Material-, Vorbereitungs- und Bearbeitungswert steckt. Eine bloße Erhöhung der Schnittdaten kann die thermischen und mechanischen Belastungen steigern und zusätzliche Prozessrisiken provozieren.