Der Werkzeugmaschinenhersteller Alzmetall mit Sitz in Altenmarkt/Alz schaut auf eine gut 80-jährige Geschichte zurück und beschäftigt heute rund 300 Mitarbeiter. Die eigene Gießerei einschließlich automatisierter Formanlage ist eine wichtige Voraussetzung für den Maschinenbau. Bei Bohrmaschinen bietet der Mittelständler ein breites Portfolio an, von der einfachen Tischbohrmaschine bis zu Heavy Duty Industrie-Bohrmaschinen mit digitaler Steuerung.
Einzigartiges Thermomanagement
Alzmetall entwickelt und konstruiert seine Maschinen ausschließlich im eigenen Hause, was zusammen mit der Fertigungstiefe ein Alleinstellungsmerkmal unter den Werkzeugmaschinenherstellern darstellt. Die von den Kunden geschätzte Genauigkeit bei der Fertigung von Bauteilen wird durch ein besonderes Thermomanagement erreicht, wie Georg Buchner, CNC-Application Engineer, erläutert: „Wir bauen die Maschine vom Tool Center Point thermosymmetrisch auf. Dabei wird von der Werkzeugspitze gleichmäßig nach oben gebaut. Beim Wärmegang bleibt dieser Tool Center Point bestehen und wir erreichen die gewünschte Präzision ohne Kompensation in X- und Y-Richtung, was uns von vielen anderen Herstellern unterscheidet.“
Ausgelagert wurde vor etwa zehn Jahren die Fertigung für Zahnräder, die in verschiedenen Größen für jede Bohrmaschine benötigt werden. Mit der Fremdfertigung waren die Verantwortlichen allerdings nachhaltig unzufrieden: zu teuer, lange Lieferzeiten und auch die Qualität ließ zu wünschen übrig.
Steuerung mit Skiving-Zyklus
Als die Entscheidung fiel, die Zahnradfertigung wieder ins eigene Werk zu holen, sollte die frühere Produktionsweise abgelöst werden. Nach der idealen Lösung musste Alzmetall nicht lange suchen, denn in der Fertigung befand sich bereits ein Fräs-Dreh-Bearbeitungszentrum GS 800/5-FDT im Einsatz, das mit der TNC 640 von Heidenhain ausgestattet war. Auf der Steuerung ist ein Skiving-Zyklus vorhanden, der lediglich freigeschaltet werden muss. „Um die Spindel zu synchronisieren, braucht man die Funktionalität der Steuerung“, erklärt Ludwig Buchner, Produktmanager Anwendungstechnik bei Heidenhain. „Die zu fahrenden Bewegungen der Achsen sind die Kernkompetenz der Steuerung, in der das gesamte regelungstechnische Knowhow vorhanden ist. Der Standardzyklus für das Skiving, der letztendlich die Eingaben des Anwenders in Achsbewegungen umsetzt, sieht auf jeder Maschine gleich aus.“
Ein Werkzeug für sieben Zahnräder
Tools für das Wälzschälen sind grundsätzlich den Bauteilen angepasste Sonderwerkzeuge. Bei Alzmetall ging es konkret um die Herstellung von sieben verschiedenen Zahnrädern. In die engere Auswahl kamen drei Werkzeughersteller, Ingersoll hatte aus einem triftigen Grund in diesem Wettbewerb die Nase vorn: Während die Mitbewerber drei oder gar vier unterschiedliche Werkzeuge ins Spiel brachten, legte Ingersoll sein Skiving-Werkzeug so aus, dass damit alle sieben Werkstücke bearbeitet werden können – und gibt dafür auch eine absolute Funktionsgarantie. Für Alzmetall war das die weitaus wirtschaftlichste Lösung, weshalb die Entscheidung für den Werkzeughersteller aus Haiger letztendlich nicht nur über den Preis, sondern auch durch die Technik fiel.
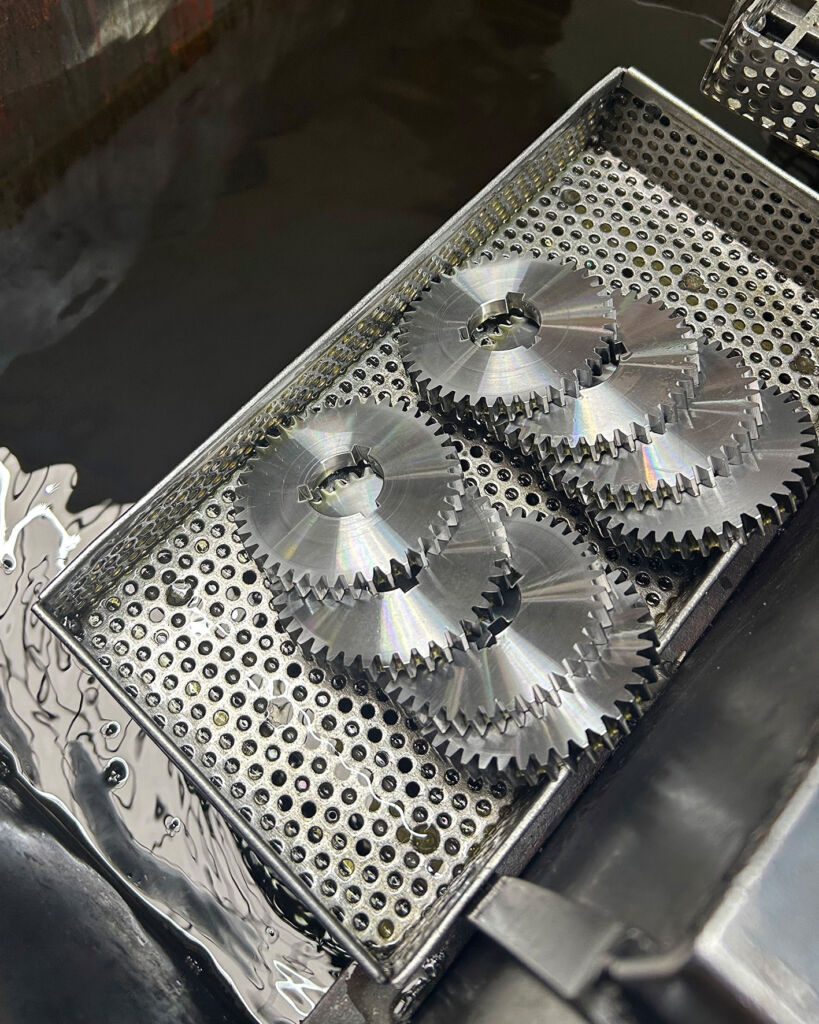
Voraussetzung für das Gelingen ist laut Ingersoll-Anwendungstechniker Michael Bum die Ähnlichkeit der Zahnräder. Die Modul 2 Zahnräder haben alle den gleichen Zahnkopfhöhenfaktor, lediglich die Zähnezahl variiert. Als Material dient überwiegend der Vergütungsstahl C45. Anzahl und Tiefe der Schnitte werden von Ingersoll genau definiert und können direkt in die Steuerung übernommen werden.
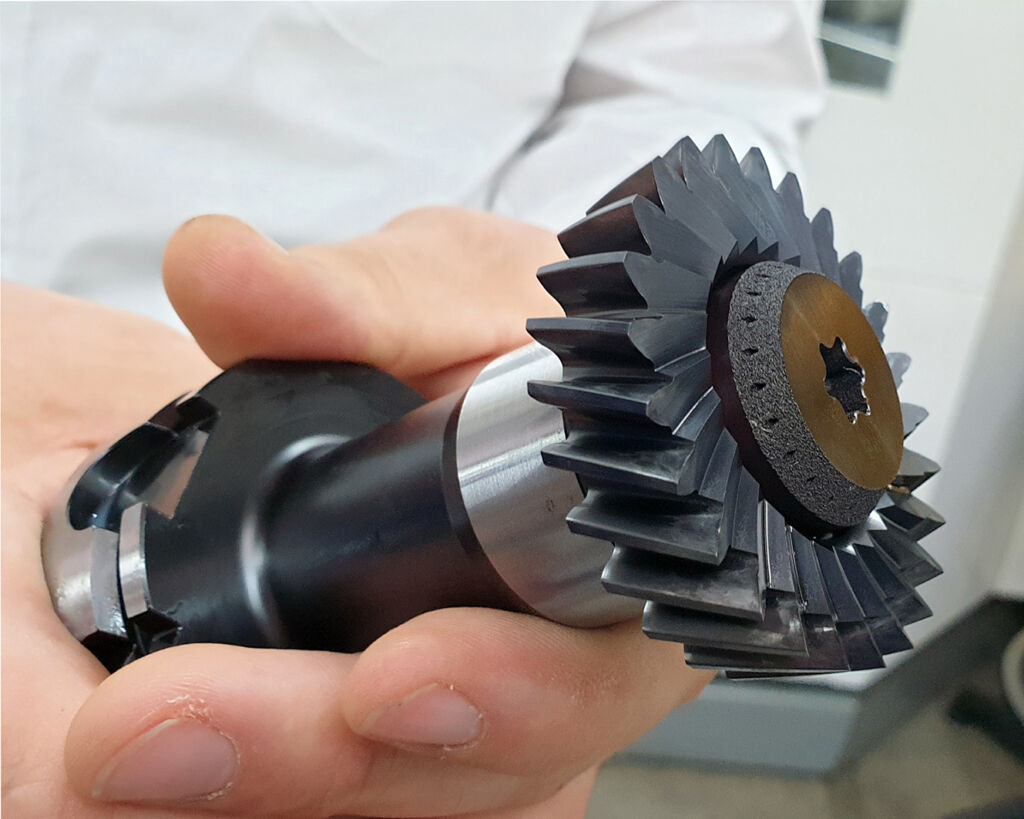
Der Achskreuzwinkel und die Zähnezahl des Wälzschälrades mussten optimal auf die unterschiedlichen Werkstücke und an die Drehzahlen von Hauptspindel und Tischspindel angepasst werden. Um die angestrebte Verzahnungsqualität 7 gemäß DIN 3962 zu erreichen, entschied sich Ingersoll für ein geschliffenes Wälzschälrad aus Hartmetall. Eine Lösung mit angepassten Wendeschneidplatten, für die ebenfalls Sonderanfertigungen erforderlich gewesen wären, hätte höhere Kosten verursacht. Die Zähnezahl der Bauteile ist unterschiedlich und liegt zwischen 15 und 48. Das Werkzeug legte Ingersoll mit 26 Zähnen aus. Das Wälzschälrad wird auf einen Träger aufgesetzt und mit einer Anzugsschraube geklemmt. Eine Besonderheit dieser Schraube aus dem 3D-Drucker sind integrierte Kühlkanäle, welche die Innenkühlung gezielt auf jede Schneide bringen.
Qualität und Produktivität passen
Ingersoll begleitete den Prozess für den Kunden komplett von der Werkzeugauslegung bis zum ersten Gutteil. Mit der erreichten Verzahnungsqualität und der Bearbeitungszeit ist Dennis Springer, Teamleiter Fertigung bei Alzmetall, hochzufrieden: „Früher haben wir die Zahnräder in Gruppen von fünf Bauteilen gefertigt, was 10 bis 15 Minuten dauerte. Jetzt kommen wir dafür auf eine Bearbeitungszeit von 3:40 Minuten. Das entspricht einer Produktivitätssteigerung von etwa 60 Prozent.“