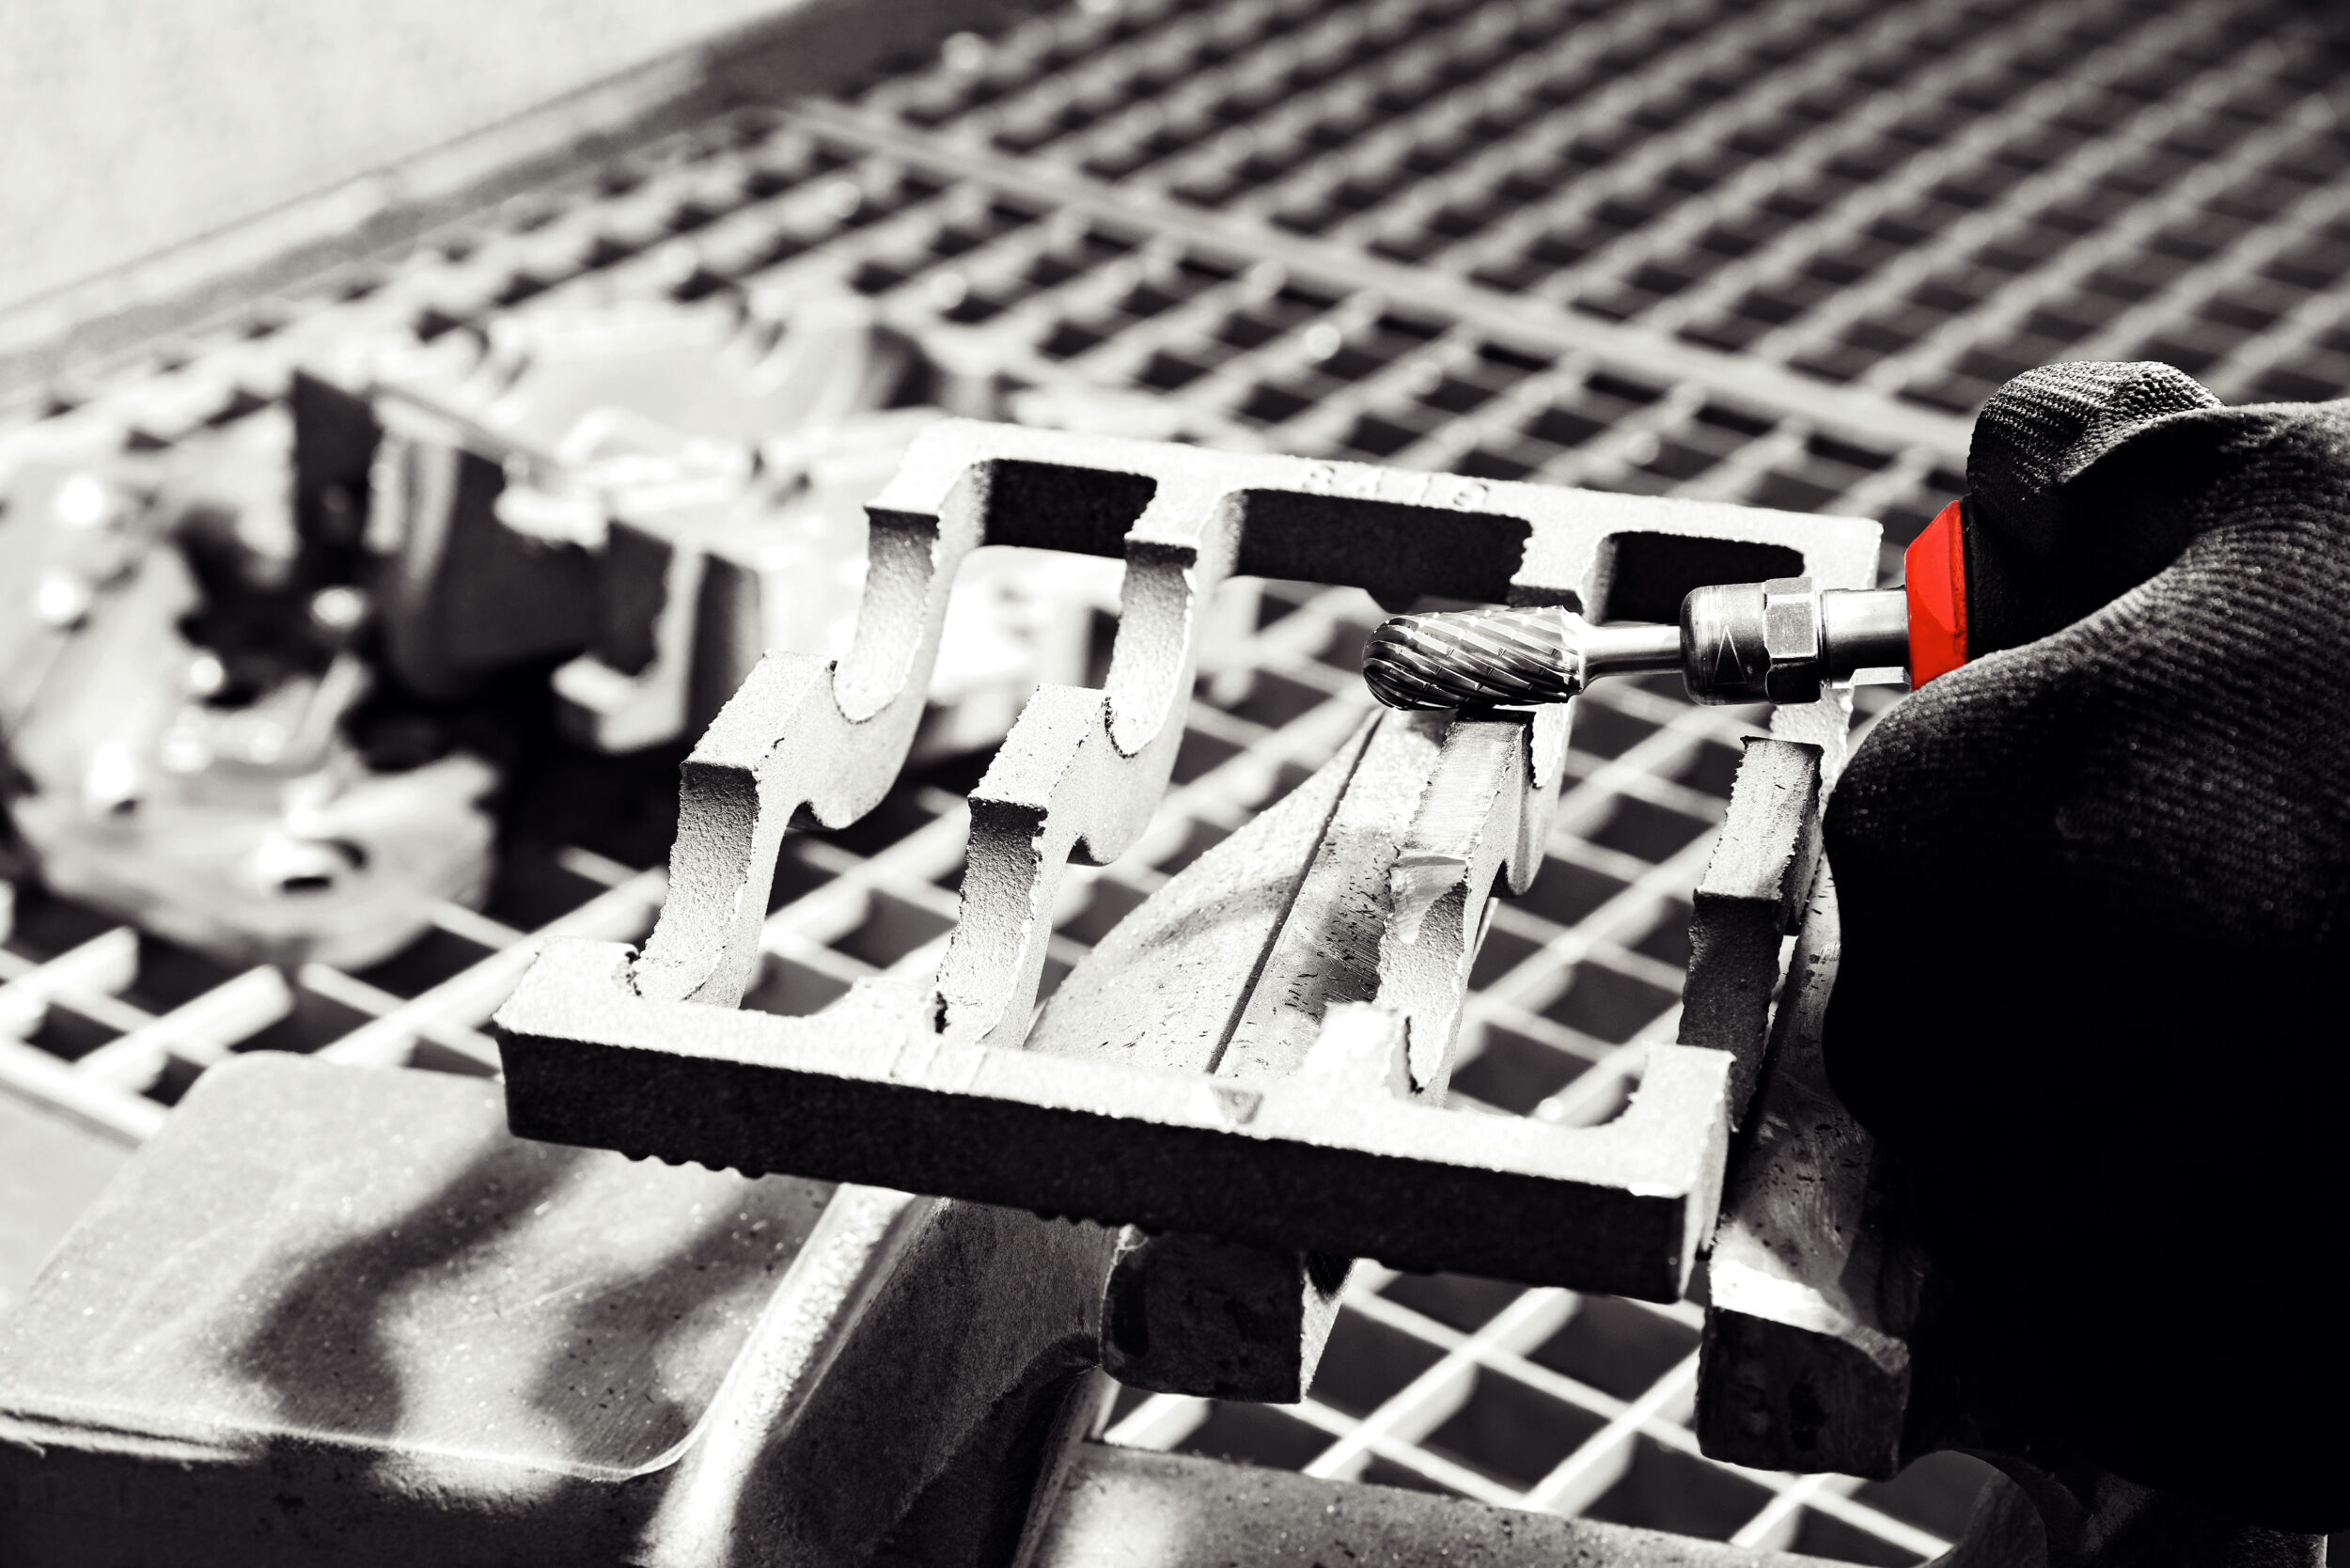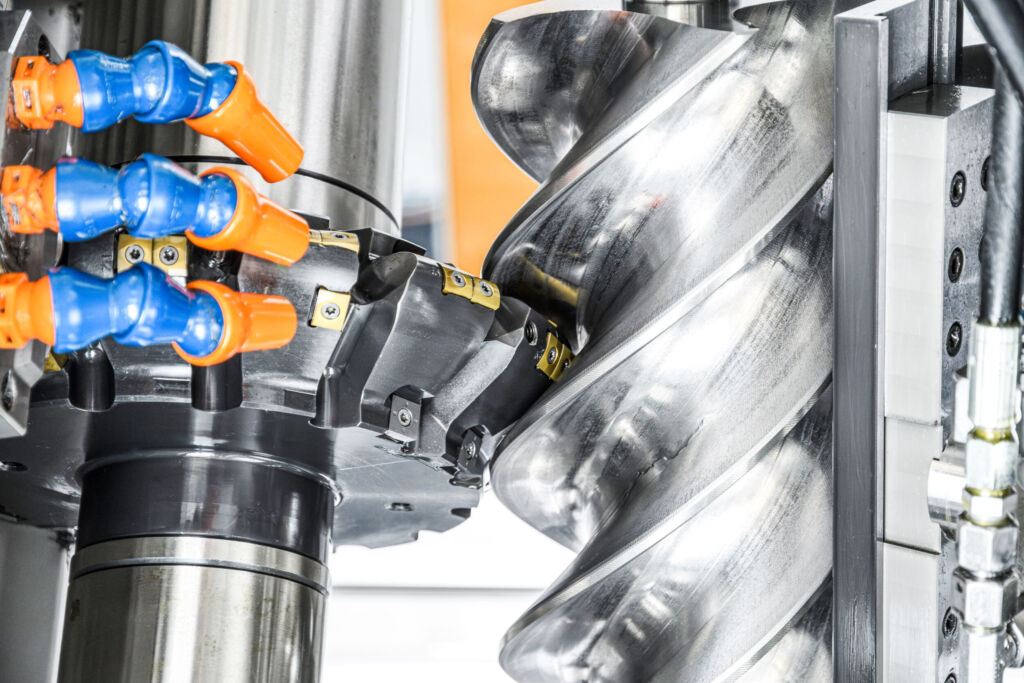
Mit ihrer Profilform, Steigungswinkeln von über 45 Grad, großen Bauteillängen und hohen Zerspanvolumina stellen Rotoren hohe Anforderungen an die Fräsbearbeitung. Hinzu kommen werkstoffspezifische Besonderheiten: Neben Stahl kommt häufig auch Guss zum Einsatz, der gänzlich andere Anforderungen an den Zerspanungsprozess stellt.
Erweiterte Möglichkeiten
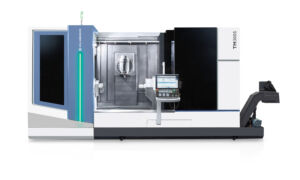
Frühere Lösungen stießen oft an Grenzen: Schwenkwinkel von etwa 30 Grad reichten für viele Rotorgeometrien nicht aus, Werkzeugdurchmesser waren häufig auf rund 160mm begrenzt. Heute stehen auf Maschinen wie der LC500 Schwenkwinkel von über 50 Grad und Werkzeugdurchmesser bis 270mm zur Verfügung. Werkzeuge bis 360mm Durchmesser können auf der LC800 eingesetzt werden. Damit lassen sich auch größere Rotoren wirtschaftlich und sicher bearbeiten.
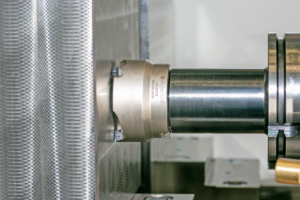
Für die Bearbeitung stehen unterschiedliche Werkzeugstrategien zur Verfügung: Schrupp- und Schlichtwerkzeuge sind auf einem Dorn kombinierbar. Auch der Einsatz moderner Hartmetall-Wendeplatten-Fräser ist möglich und unterstützt hohe Zerspanvolumina. Optional lässt sich die Stirnkantenbearbeitung mittels der FlexChamfer-Technologie direkt integrieren. Dr. Oliver Winkel, Leiter der Anwendungstechnik, hebt hervor: „Eine definierte Entgratung bzw. Anfasung der Rotoren direkt auf der Maschine herstellen zu können, ist ein echtes Highlight – bislang erfolgt das häufig noch manuell oder über individuelle Lösungen.“
Software, Automation und Messtechnik
Die Software übernimmt eine zentrale Funktion im Bearbeitungsprozess. Auf Basis der Steuerung Siemens Sinumerik One in Verbindung mit der Liebherr-eigenen Bedienoberfläche LHGearTec lassen sich Bearbeitungsparameter einfach und intuitiv festlegen und anpassen. Ein- und Auslaufsteuerungen sind standardmäßig integriert und tragen wesentlich zur Verzahnungsqualität bei. Die Automationslösungen sind ebenfalls auf lange Bauteile ausgelegt. Auf der LC500 können Rotoren mit Bauteillängen bis etwa 1.000mm manuell und bis rund 900mm automatisiert bearbeitet werden – intern über Ringlader oder extern mit einer Übergabemöglichkeit an Roboter. Die Qualitätskontrolle erfolgt auf LMC-Messmaschinen (früher WGT), die auch für Rotoren- und Schneckenprofile geeignet sind.